DXD-180D型全自動袋裝生產線 PLC控制系統設計與應用
引言
DXD-180D型全自動袋裝生產線是一款廣泛應用于食品、醫藥、日化等行業的小型袋裝包裝設備。該生產線集制袋、計量、充填、封合、切斷、計數等功能于一體,能夠高效完成粉末、顆粒、液體等物料的包裝任務。其核心控制系統采用可編程邏輯控制器(PLC),實現了高精度、高速度的自動化運行。本文將詳細介紹DXD-180D型全自動袋裝生產線的PLC控制系統架構、硬件配置、軟件設計及典型應用。
一、系統概述
DXD-180D型全自動袋裝生產線主要適用于三邊封或四邊封袋型,包裝速度可達30-60袋/分鐘,制袋尺寸范圍:長50-180mm,寬40-120mm。整機采用模塊化設計,包括供膜系統、成型器、縱封機構、橫封機構、拉袋機構、計量裝置、切刀機構及成品輸送帶等。PLC作為中央控制單元,協調各執行機構按預定順序和時序動作,同時處理傳感器信號、故障報警和人機交互。
二、PLC硬件配置
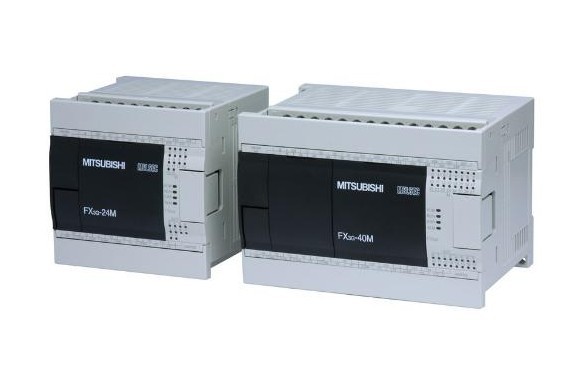
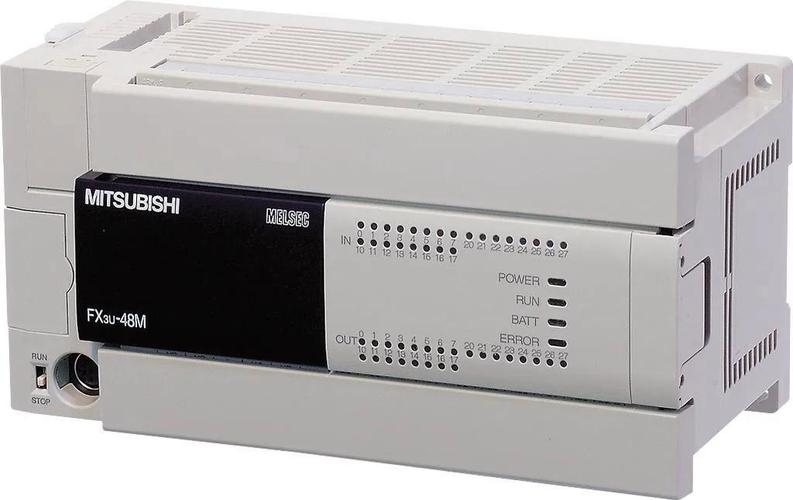
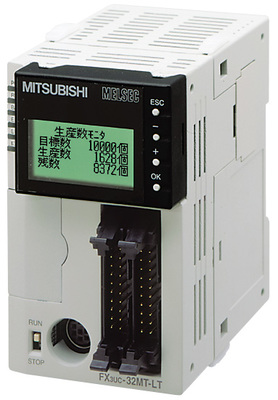
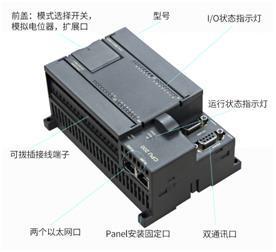
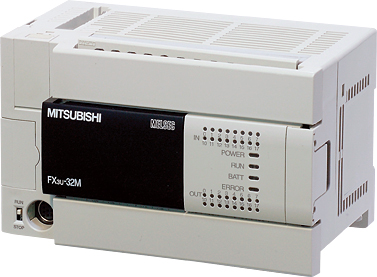
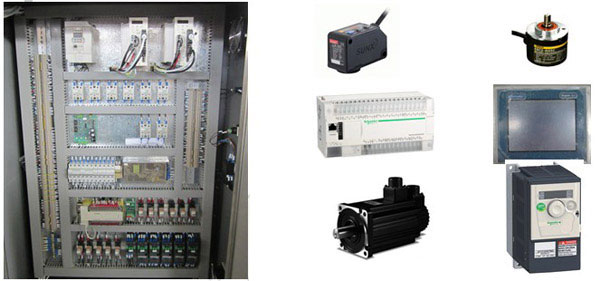
根據DXD-180D的I/O點數及控制要求,通常選用中型PLC,如西門子S7-200 SMART、三菱FX3U或臺達DVP系列。典型配置如下:
- 數字量輸入(DI):約20點,包括啟動/停止按鈕、急停、光電開關(色標檢測、料位檢測)、接近開關(原點定位)、溫控開關信號等。
- 數字量輸出(DO):約16點,用于控制電磁閥(縱封、橫封、拉袋、切刀)、加熱器通斷、報警指示燈、輸送帶電機等。
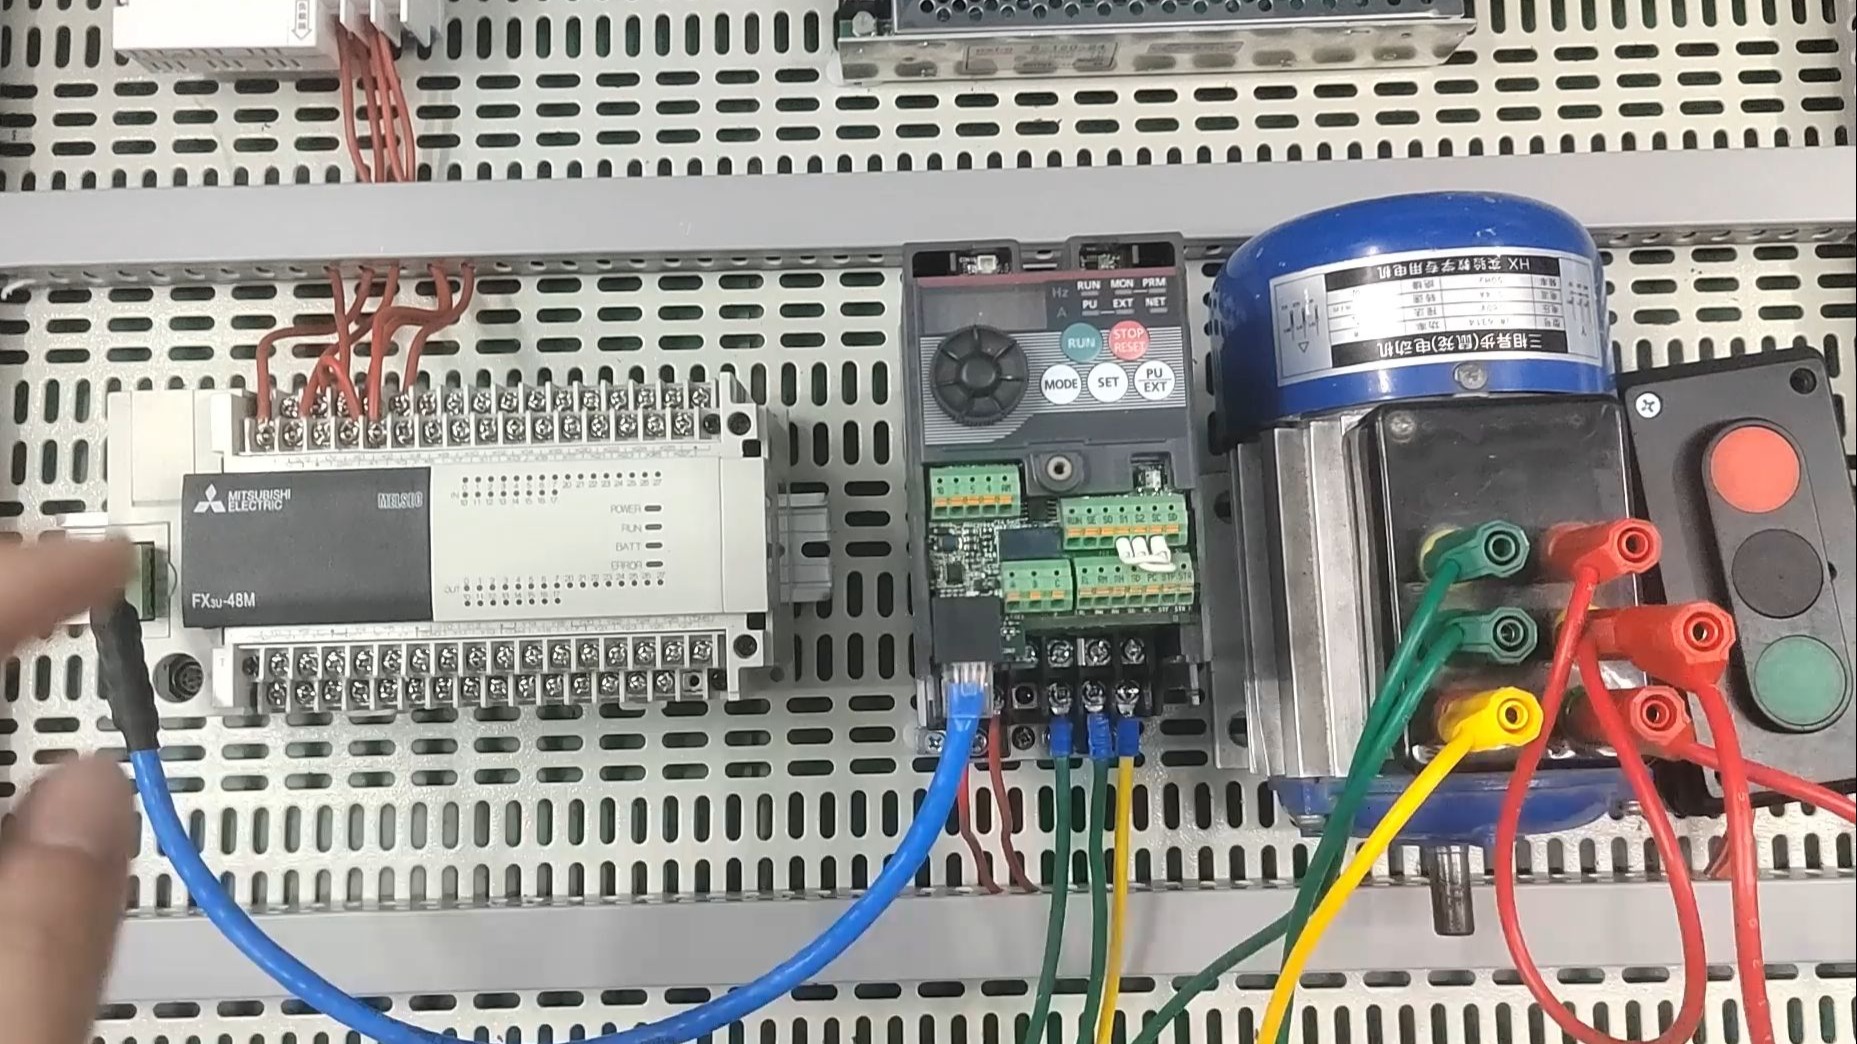
- 模擬量模塊:2通道熱電偶輸入,用于縱封和橫封溫度檢測;1通道模擬量輸出(0-10V或4-20mA)用于溫控模塊或變頻器速度調節。
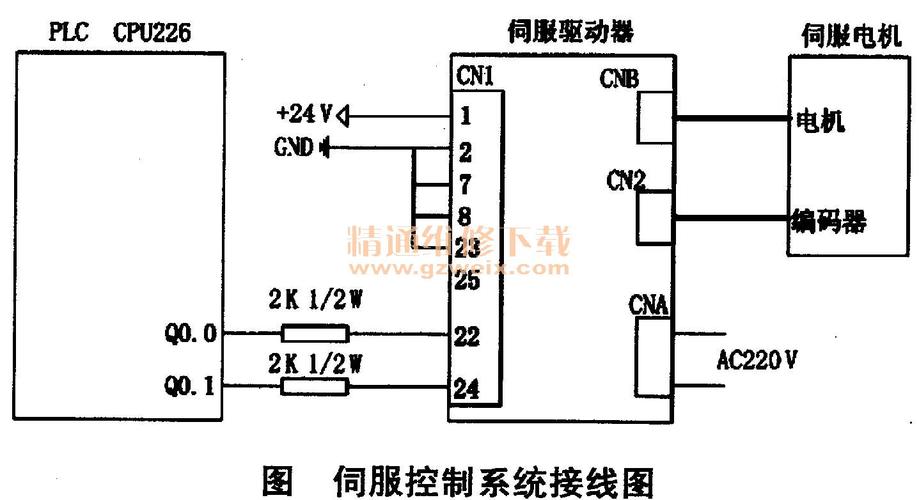
- 通信接口:RS-485或以太網,用于連接觸摸屏(HMI)和上位機。
系統配備獨立溫控模塊(如PID溫控器)與PLC協同工作,確保封口溫度穩定在±2℃以內。
三、PLC軟件設計
3.1 控制流程
PLC程序采用梯形圖或結構化文本編寫,主循環包括以下階段:
- 初始化:上電后檢測各機構是否在原點,加熱器預熱至設定溫度。
- 待機:檢測料位和膜料,等待啟動信號。
- 運行:按下啟動后,PLC按以下時序循環動作:
- 拉袋機構動作,將膜料向下牽引一個袋長;
- 縱封機構閉合加熱,完成縱向封合;
- 橫封機構閉合加熱,同時完成橫向封合與切斷(或先封后切);
- 計量裝置(如螺桿計量或量杯計量)將物料充填入袋;
- 切刀切斷袋子,成品落入輸送帶。
- 停止:收到停止信號后,完成當前循環后停機,加熱器延時關閉。
- 故障處理:急停、超溫、缺膜、缺料等故障時立即停機并報警。
3.2 關鍵控制算法
- 溫度PID控制:采用PLC內置PID指令或溫控模塊,通過PWM輸出控制加熱器,實現封口溫度精確控制。
- 色標跟蹤:利用光電傳感器檢測膜上色標,通過高速計數器和中斷程序調整拉袋長度,保證袋形圖案完整。
- 同步控制:橫封與拉袋動作需嚴格同步,通常使用編碼器反饋或時間補償算法,避免封口錯位。
3.3 人機界面
HMI(如西門子KTP700或威綸通TK6070)用于設置參數(袋長、速度、溫度)、顯示運行狀態、故障記錄及產量統計。PLC與HMI通過PPI、Modbus或以太網通信,實時交換數據。
四、典型應用與優勢
DXD-180D型全自動袋裝生產線已成功應用于:
- 食品行業:咖啡粉、奶粉、調味料、堅果顆粒等小袋包裝。
- 醫藥行業:顆粒劑、粉劑藥品的自動包裝。
- 日化行業:洗衣粉、干燥劑、茶葉等。
PLC控制系統的優勢體現在:
- 高可靠性:PLC抗干擾能力強,適應惡劣工業環境。
- 靈活性:通過修改程序即可適應不同袋型、物料和速度要求。
- 可擴展性:可方便地接入生產線網絡,實現遠程監控和數據采集。
- 易維護:模塊化結構,故障診斷直觀,更換方便。
五、
DXD-180D型全自動袋裝生產線的PLC控制系統是其高效、穩定運行的核心。合理的硬件選型、嚴謹的軟件設計和友好的HMI界面,共同保證了設備在高速包裝中的精度與可靠性。隨著工業4.0的發展,未來該類設備將進一步集成物聯網、視覺檢測和自適應控制技術,而PLC仍將是實現智能包裝的關鍵控制平臺。
如若轉載,請注明出處:http://www.gswift.cn/product/39.html
更新時間:2026-10-01 18:52:30